.png?imageMogr2/format/webp)
Der richtige Blechverarbeitungsprozess hängt von Volumen, Geometrie und Revisionsrisiko ab, nicht von der Präferenz. Vergleiche Laser, Stanzen, Turm-Punching und Bending.
Die Frage, die wir am häufigsten hören, ist, welcher Prozess am besten ist. Es gibt kein Bestes. Ein Blechbearbeitungsprozess wird anhand von drei Faktoren gewählt – wie viele Teile benötigt werden, wie komplex die Umrisse ist und wie wahrscheinlich es ist, dass sich die Zeichnung ändert – und dasselbe Teil kann drei verschiedene Routen bei drei verschiedenen Volumina korrekt nehmen. Was folgt, ist, wie dieser Anruf tatsächlich auf der Werkstattfläche erfolgt und wo Käufer meist für den teuren Weg bezahlen, ohne es zu merken.
Das sind keine drei Alternativen zu einer Entscheidung
Laserschneiden, Stanzen und Biegen werden meist nebeneinander aufgeführt, als ob ein Käufer eines ausgewählt hätte. Sie konkurrieren nicht auf derselben Achse. Laserschneiden und Stanzen beantworten beide eine Frage: Wie wird der Flachrohling hergestellt? Bending beantwortet eine andere Frage: Wie wird der Flat Blank zu einem dreidimensionalen Teil? Ein lasergeschnittenes Bauteil geht weiterhin an eine Pressepresse. Ein gestanztes Teil geht weiterhin an eine Pressbremse. Die Wahl als drei Rivalen darzustellen, verbirgt die beiden Entscheidungen, die tatsächlich die Kosten erhöhen – die Blanking-Route und die Anzahl der Formations-Setups.
Sobald die Frage so geteilt ist, ändert sich das Gespräch. Die nützliche Version ist nicht "Laser oder Stanzen", sondern "bei dieser Menge und dieser Geometrie, welcher Blanking-Weg ist günstiger und wie viele Biegungen braucht das Teil?" Diese beiden Antworten können einzeln zitiert werden, und in den meisten Teilen ist die eine offensichtlich, während die andere zeigt, wo das Geld liegt.
Worin Laserschneiden tatsächlich gut ist
Laserschneiden hat keine Werkzeuge. Diese eine Tatsache bestimmt den Großteil ihres Territoriums. Ein Prototyp, eine kleine Charge, ein Teil, das nächsten Monat überarbeitet wird – keines davon sollte eine Würfel tragen. Der Laser liest ein Programm, daher kostet eine Änderung Ingenieurzeit und nicht Werkzeugkosten. Es übernimmt auch Umrisse, die eine Matrize nicht kann: lange Kurven, enge Innenausschnitte, Löcher in seltsamen Winkeln und dickes Material, das eine teure Matrize zum Blanken bräuchte. Verschachtelungssoftware ermöglicht es außerdem, dass mehrere Teile ein Blatt teilen, was wichtig ist, wenn das Material teuer ist.
Was das Laserschneiden nicht gut macht, ist das Volumen. Der Schnitt ist serienmäßig – eine Kontur nach der anderen – sodass die pro Teilzeit kaum sinkt, wenn die Menge steigt. Bei einem einfachen Bracket von ein paar tausend Stücken pro Jahr ist das in Ordnung. Bei hunderttausend ist dieselbe Klammer eine langsame, teure Methode, um einen Blank herzustellen, den ein Stempel in einem Bruchteil einer Sekunde erzeugen könnte. Der Rand trägt außerdem eine hitzebeeinflusste Zone, die an den meisten Stellen irrelevant ist und an einigen wenigen von Bedeutung ist.
Wo das Stempeln seine Werkzeuge verdient
Stempeln ist das Gegenteil. Der Würfel kostet Geld, bevor der erste gute Teil existiert, und dieses Geld wird einmal ausgegeben. Danach produziert die Presse Rohlinge und geformte Merkmale mit einer Geschwindigkeit, die Laser nicht erreichen kann, mit einer Wiederholbarkeit, die vom Werkzeug und nicht vom Bediener stammt. Für ein stabiles, einfach zu bearbeitendes und in realem Volumen benötigtes Teil, können die Stückkosten weit unter jede beliebige Schneidroute fallen. Der Haken ist, dass jede Zeichnungsänderung nach dem Schneiden des Stempels Geld und Werkzeugzeit kostet, und der Stempel es egal ist, dass die Änderung klein aussieht.
Der Break-even zwischen Laser und Stanzen ist also keine feste Größe. Er bewegt sich mit Bauteilgröße, Materialdicke, wie viele Merkmale die Stempel haben muss und wie sicher du bist, dass das Design eingefroren ist. Ein großer, einfacher Teil rechtfertigt vielleicht niemals einen Würfel. Ein kleiner, funktionsreicher Teil kann einen früheren Teil als erwartet rechtfertigen. Der einzige ehrliche Weg, das herauszufinden, ist, beide Strecken zu deiner tatsächlichen Jahresmenge anzubieten und die Gesamtkosten zu vergleichen, nicht den Stückpreis.
Turm-Punching: Die mittlere Route, die Käufer vergessen
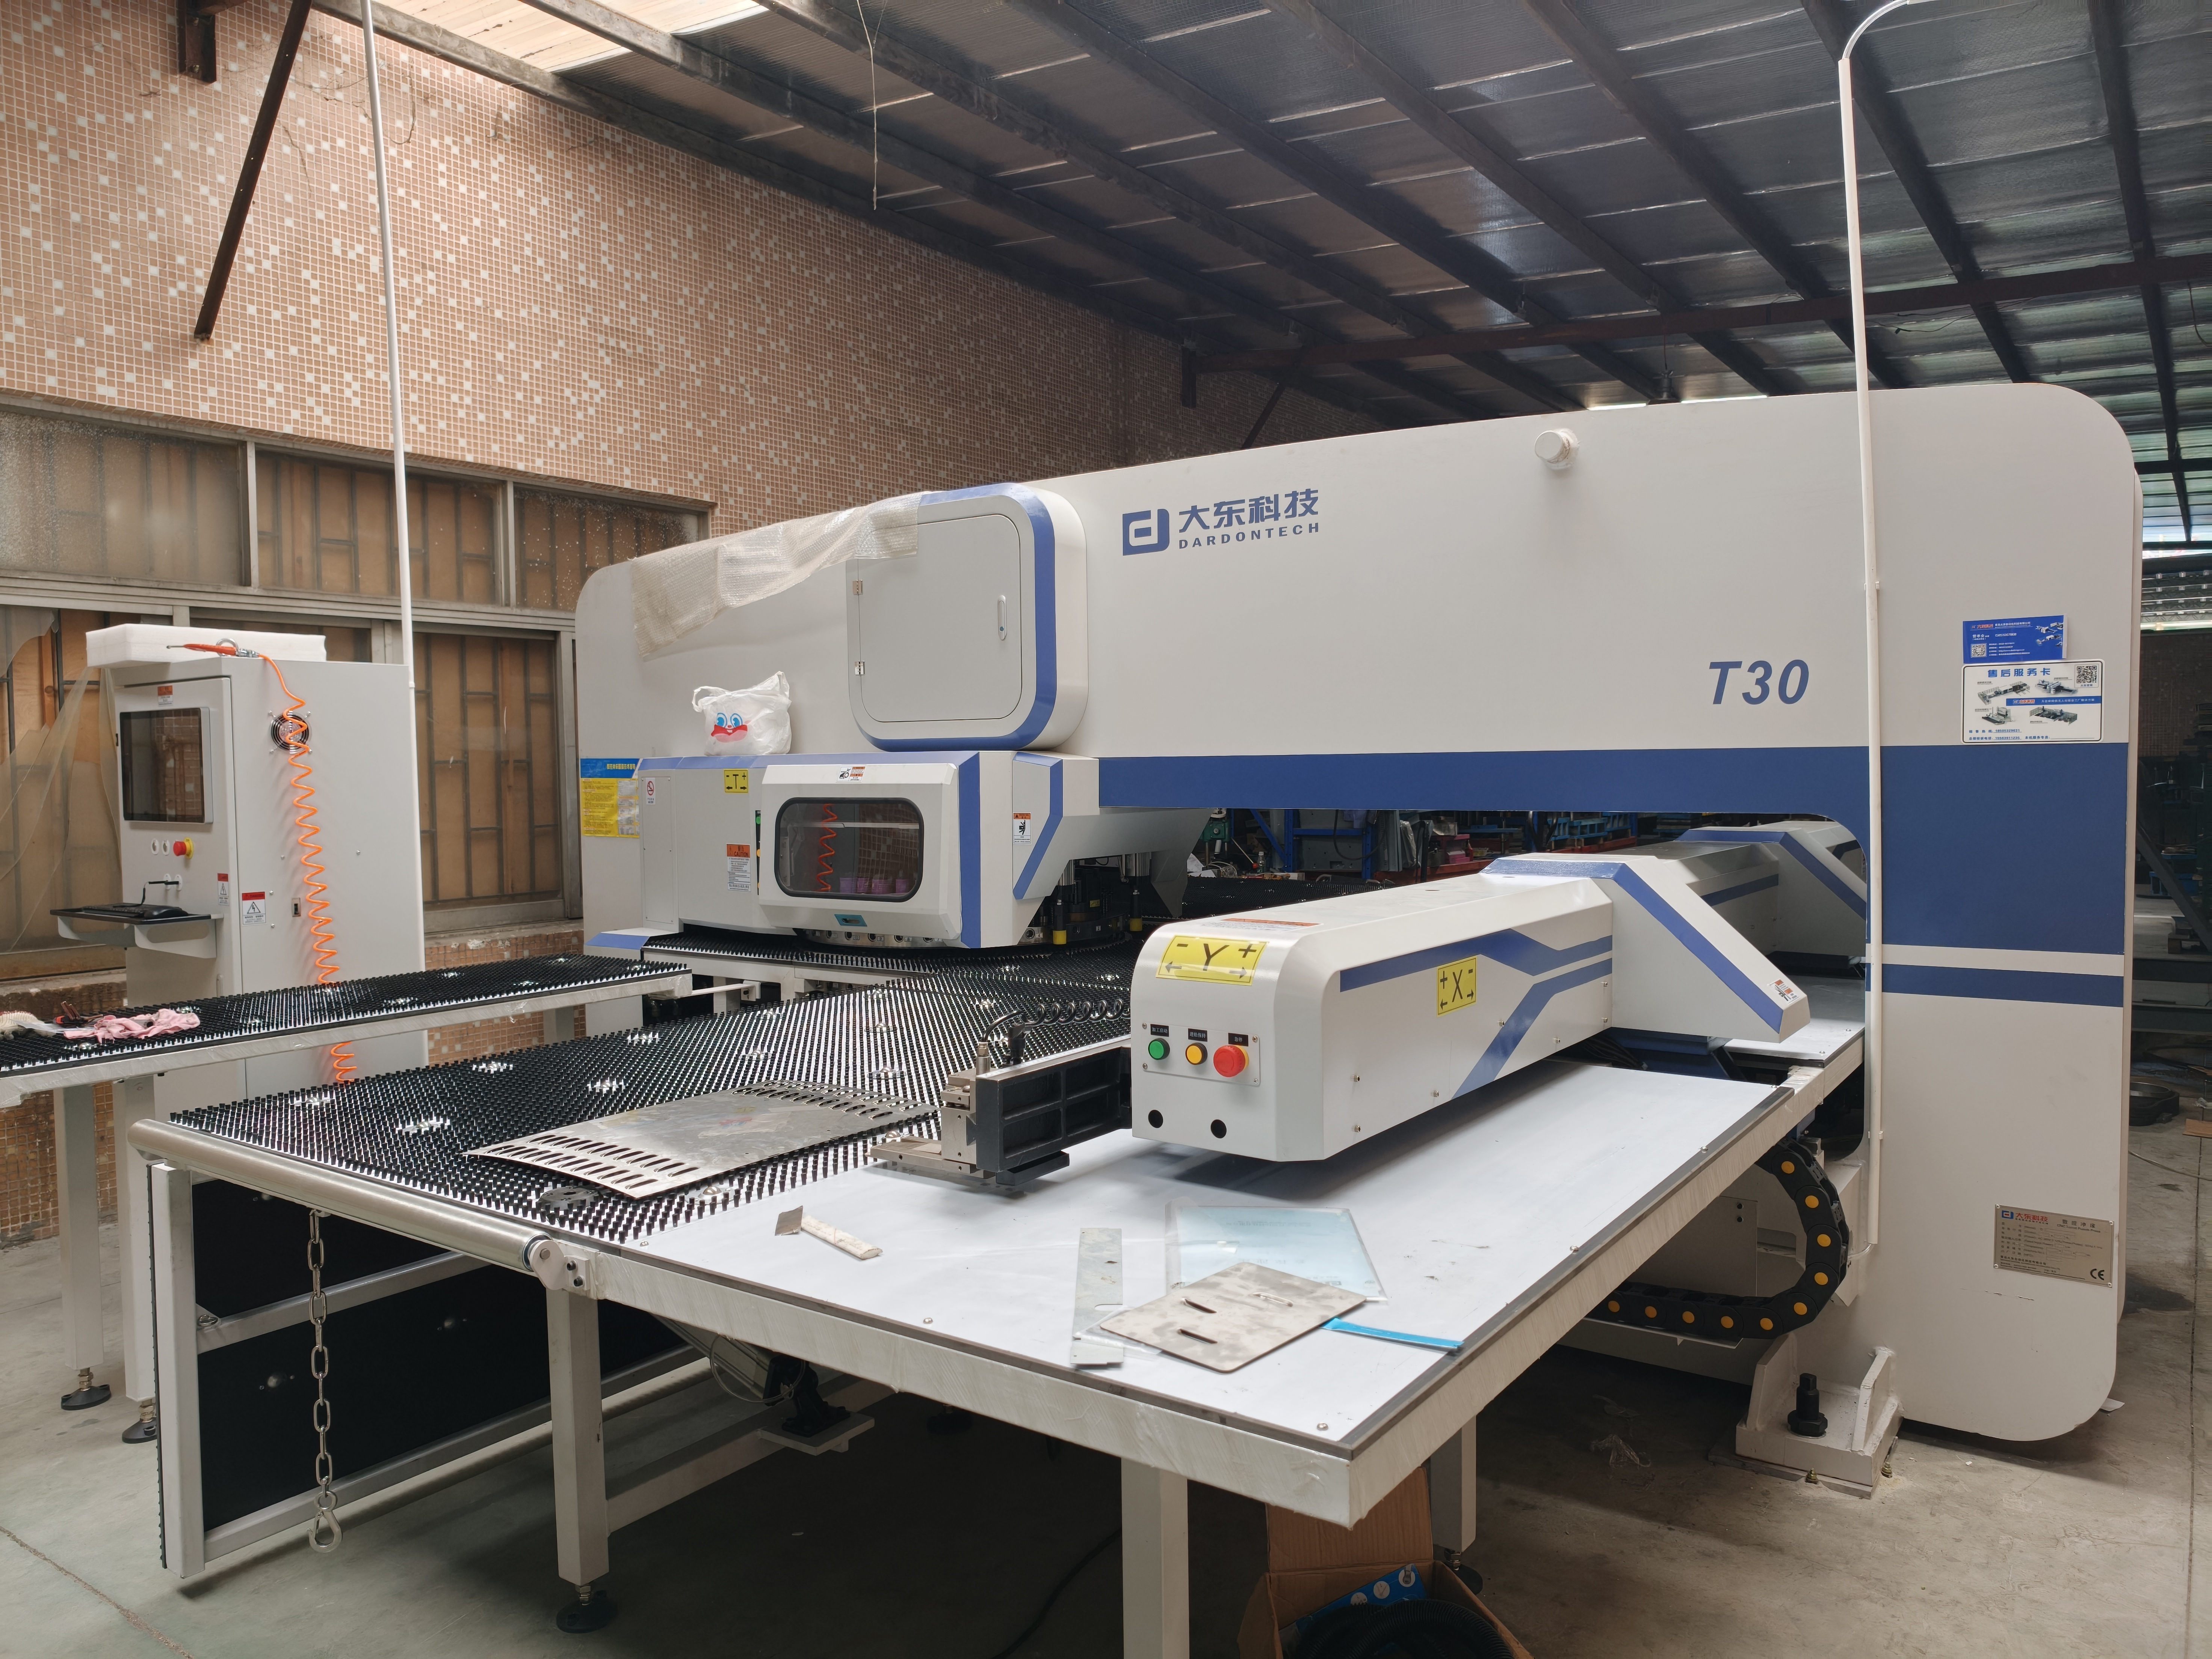
Zwischen den beiden befindet sich CNC-Turm-Stanzen, das oft im Vergleich ausgelassen wird. Ein Turm trägt Standardstempel und Stanzen, daher gibt es keine individuellen Werkzeuge zu bezahlen. Es stanzt Standardformen – Runde, Quadrate, Obrunde, Lamellen – schnell und wiederholt und kann viele Löcher in einem Programm kombinieren. Für ein Panel mit einem regelmäßigen Muster identischer Löcher ist es häufig günstiger als Laser in derselben Größe, da es nicht jede Kontur nachzeichnet; Es trifft.
Seine Grenzen sind geometrisch. Ein Turm arbeitet mit den Werkzeugen, die er hat, daher sind ungewöhnliche Umrisse und große Ausschnitte entweder unmöglich oder erfordern eine andere Route. Deshalb werden Turm-Stanzen und Laserschneiden oft zusammen am selben Teil verwendet: Der Turm beherrscht die wiederholten Standardlöcher, der Laser die Umrisse und die Merkmale, die der Turm nicht erreichen kann.
Bending erfolgt immer stromabwärts – die Frage ist, wie viele Setups es gibt
Jeder Teil mit einer dritten Dimension muss gebogen werden, egal wie sein Rohling hergestellt wurde. Bändigen ist also kein gewählter Weg; Es ist ein Kostenfaktor, den jede Route erbt. Was variiert, ist die Anzahl der Setups. Eine Biegung ist eine Einrichtung. Fünf Kurven in fünf Richtungen können fünf Setups sein, jede mit eigenem Handling, eigenem Check und eigener Chance zu driften. Die Anzahl der Biegungen, ihre Reihenfolge, ob sie in einer Hand ausgeführt werden können und ob die Werkzeuge für jeden Radius bereits im Regal liegen, entscheiden mehr über die Kosten des Teils, als die meisten Zeichnungen zugeben.
Hier treffen auch Design und Prozess aufeinander. Ein Teil mit drei Biegungen, wo zwei reichen würden, hat ein Setup bezahlt, das nichts kauft. Ein Bauteil, das für einen engen Radius einen speziellen Stempel benötigt, hat Werkzeuge bezahlt, die ein etwas größerer Radius vermieden hätte. Nichts davon ist im Vergleich zum Einheitspreis sichtbar, und alles erscheint im Angebot.
Die vier Zahlen, die die Route bestimmen
Wenn wir ein Teil anbieten, bestimmen vier Zahlen die Route, bevor eine Maschine eingeplant wird. Die erste ist die jährliche Menge und ob sie stabil oder einmalig ist. Die zweite ist die Komplexität der Kontur: Gerade Kanten und Standardlöcher verhalten sich ganz anders als lange Kurven und unregelmäßige Aussparungen. Das dritte ist das Überarbeitungsrisiko – wie eingefroren die Zeichnung wirklich ist, nicht wie sehr sie beschrieben wird. Der vierte ist die Gesamtkosten: Werkzeuge, die über die Menge amortisiert werden, plus Stückkosten, plus Vorlaufzeit und die Kosten einer Änderung, falls eine kommt.
Ändert man eines davon, kann sich die Antwort umdrehen. Ein stabiles, einfaches und voluminäres Design weist auf einen Stempel hin. Das gleiche Design zeigt mit einem Zehntel des Volumens auf den Laser oder den Turm. Eine komplexe Gliederung, die niemals überarbeitet wird, kann einen Würfel trotzdem rechtfertigen, wenn der Band vorhanden ist, während eine einfache, noch bewegende Gliederung überhaupt nicht geformt werden sollte. Käufer, die nur den Einheitspreis vergleichen, vergleichen die vierte Zahl und ignorieren die ersten drei, die sie erzeugt haben.
Wie sich die Strecken in einem Teil verbinden
Die meisten echten Teile nutzen mehr als eine Route, und das ist kein Kompromiss – es ist der normale Weg, ein Kostenziel zu erreichen. Ein lasergeschnittener Platzpatron wird zur Pressbremse geführt. Ein gestempelter Rohling wird zur Pressebremse geführt. Ein turmgestanztes Panel kann zu einem Laser für seine Umrisse und dann zu einer Bremse gehen. Die Aufgabe der Werkstatt ist es, die Kombination auszuwählen, die die Gesamtkosten bei Ihrer Menge minimiert – was eine andere Aufgabe ist als der Verkauf der stillstehenden Maschine. Deshalb zitieren wir die Route und nicht eine Maschine, und es ist dieselbe Logik hinter unsererBlechverarbeitungslösungenfür verschiedene Produktionsphasen.
Ein Zitat, das einen einzelnen Prozess nennt, ohne die Kombination zu erklären, ist eine zweite Frage wert. Frag, welche Route das Blank gemacht hat, welche Route es gebildet hat und wie viele Setups das Formen benötigt hat. Die Antwort sagt Ihnen, ob der Preis Ihren Anteil oder die Bequemlichkeit des Lieferanten widerspiegelt.
Fazit
Es gibt keinen besten Blechverarbeitungsprozess, sondern nur einen besten Weg für eine bestimmte Menge, Geometrie und das Überholungsrisiko. Laserschneiden bietet Flexibilität und bezahlt sich durch Geschwindigkeit. Stanzen erschafft Geschwindigkeit und bezahlt sie durch Werkzeuge. Turm-Punching liegt zwischen ihnen und wird viel zu oft vergessen. Biegen ist überhaupt kein Teil der Wahl – es ist ein Kostenfaktor, den jede Route mit sich bringt, bestimmt durch die Anzahl der Setups, die das Teil benötigt. Wenn du diese vier Zahlen richtig bekommst, wählt die Route meist von selbst. Wenn Sie eine Zeichnung und eine Jahresmenge haben, nennen wir die Route, die beides passt. Sie können die Bandbreite der hier abgedeckten Arbeiten auf unseremmaßgefertigte BlechstanzteileDann die Datei und den Band senden, wenn du bereit bist.
Häufig gestellte Fragen
Ist Laserschneiden immer teurer als Stanzen in großem Volumen?
Nein. Es hängt von der Bauteilgröße, Materialdicke, der Matrixkomplexität und der Stabilität des Designs ab. Für sehr große Bauteile oder Teile, deren Herstellung teuer wäre, kann der Laser weit über das Volumen hinaus wettbewerbsfähig bleiben, in dem ein einfaches kleines Teil bereits gefertigt wäre. Der Break-even ist spezifisch für den jeweiligen Teil, weshalb beide Routen in deiner tatsächlichen Menge angegeben werden sollten.
Kann ein für das Laserschneiden konzipiertes Teil später zum Stanzen umgewandelt werden?
Normalerweise ja, weil die fertige Geometrie gleich ist, aber der Schalter nicht frei ist. Das Stanzen kann Biegereliefs, unterschiedliche Loch-zu-Kanten-Abstände für die Matrize und die Akzeptanz leicht unterschiedlicher Kantenqualität erfordern. Ein Teil, das auf den späteren Weg konzipiert ist, vermeidet die meisten dieser Überarbeitungen, daher lohnt es sich, Ihrem Lieferanten mitzuteilen, in welchen Prozess Sie expandieren möchten.
Brauche ich eine maßgefertigte Stempel für das Stanzen von Turm?
Nein. Das Turmstanzen verwendet Standardstanzen und Stanzen, die in einem Turm gehalten werden, daher gibt es keine Kosten für individuelle Werkzeuge. Der Kompromiss ist geometrisch: Der Turm kann nur die Standardformen erzeugen, für die er ausgelegt ist, weshalb er zu Paneelen mit wiederholten identischen Löchern passt und für ungewöhnliche Umrisse durch Laser weicht.
Woran erkenne ich, ob mein Volume einen Würfel rechtfertigt?
Es gibt keine universelle Zahl. Vergleichen Sie die amortisierten Stempelkosten plus Stückkosten mit der Schneidroute in Ihrer tatsächlichen Jahresmenge und rechnen Sie die Kosten einer möglichen Überarbeitung hinzu. Wenn das Design noch in Bewegung ist, umfasst der tatsächliche Preis des Stempels jede Änderung, die er erzwingt. Wenn das Design eingefroren ist und das Volumen stabil bleibt, kommt das Break-even oft früher als erwartet.
Schick uns die Zeichnung und die Jahresmenge. Wir werden die Route zitieren, die für beide passt, und Ihnen sagen, wo die Break-even-Position liegt —Laser, Stempeln, Turm-Punching oder eine Kombination davon.
