.png?imageMogr2/format/webp)
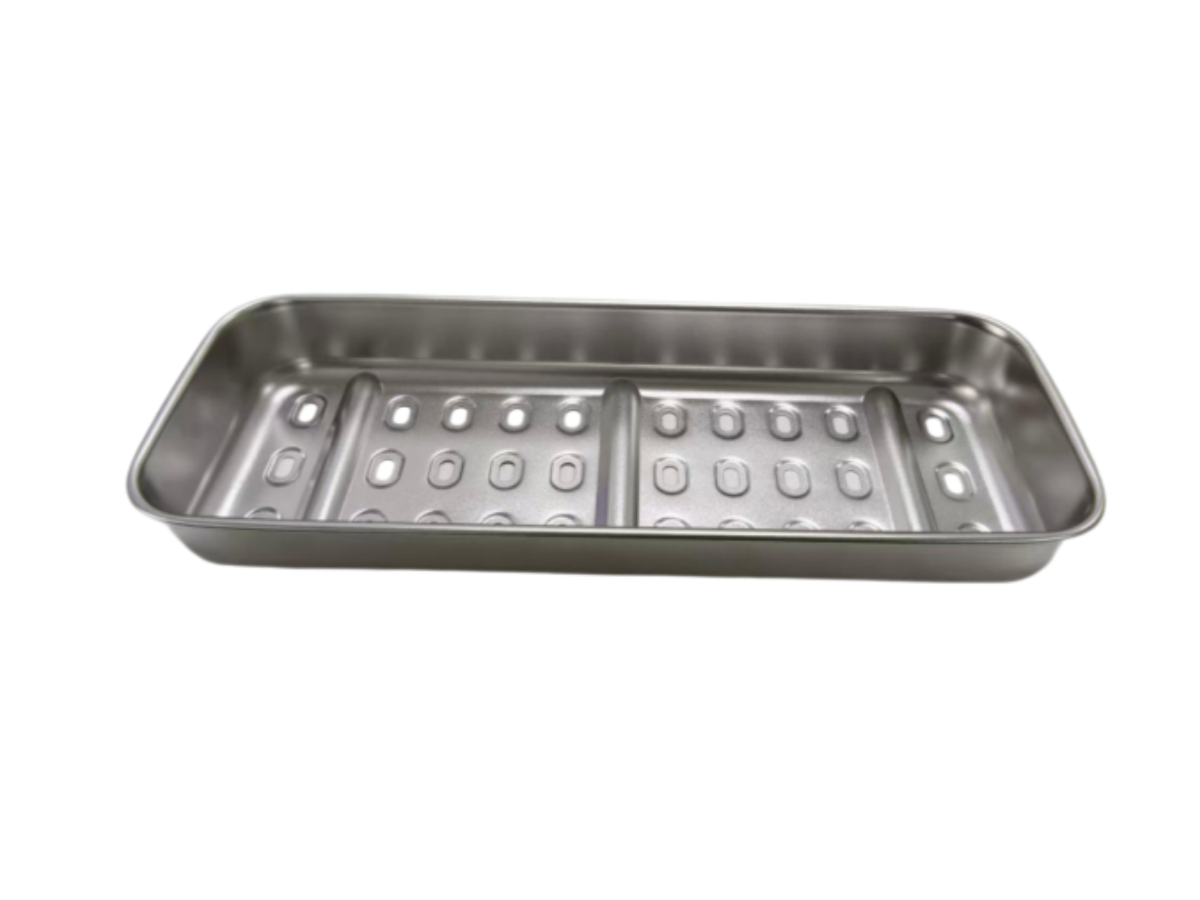
Hygienische Edelstahlverarbeitung wird durch Entwässerung, Reichweite und Spalten bestimmt, nicht durch Politur. Was soll man auf die Zeichnung schreiben, damit das Teil gewaschen werden kann.
Hygienische Edelstahlfertigung wird üblicherweise durch einen Finish-Callout – eine Körnungsnummer, eine Spiegelpolitur, eine elektropolierte Note – spezifiziert, als ob Sauberkeit eine Eigenschaft der Oberfläche wäre. Das ist es nicht. Ein Teil kann spiegelhell sein und trotzdem einen Abstrichtest nicht bestehen, weil eine Überlappungsfuge hinter der polierten Fläche das Produkt hält oder weil ein horizontaler Flansch keinen Abflussplatz hat. Die drei Eigenschaften, die tatsächlich über die hygienische Leistung entscheiden, sind geometrisch, und alle drei sind auf der Zeichnung festgelegt: ob das Reinigungsmedium jede Oberfläche erreichen kann, ob Flüssigkeit das Teil verlässt und ob eine Lücke besteht, in der Rückstände sitzen können.
Reinigungsfähigkeit ist Geometrie, bevor sie Oberfläche ist
Lebensmittel- und pharmazeutische Geräte werden auf drei Arten gereinigt: geflutet oder mit einer Reinigungslösung besprüht, von Hand abgewischt oder beim Wechsel mit Wasser gespült. Jeder stellt unterschiedliche Anforderungen an das Teil – ein Spray benötigt Sichtlinien, ein Tuch braucht ein Werkzeug, um physisch die Oberfläche zu erreichen, ein Flush braucht Schwerkraft für die Arbeit – aber alle drei fallen auf dieselben drei Fragen zusammen, und sie können an jedes Blechteil gestellt werden, bevor es gebaut wird.
Kann man sie sehen? Ist es erreichbar? Kann sie geleert werden? Eine Oberfläche, die eine dieser Flächen versagt, kann nicht durch ein besseres Finish gerettet werden, da der Schadstoff nicht auf der polierten Oberfläche liegt – sondern an einer Stelle, an der der Polierung nie war. Das ist der Fehler, den wir am häufigsten in eingehenden Zeichnungen sehen: Eine Fertigstellungsspezifikation enthält das ganze Hygieneargument, während die darunterliegende Geometrie eine Tasche erzeugt, die der Kunde nie betrachtet hat. Die Designentscheidungen, die ein Teil überhaupt erreichbar machen, werden meist lange vor dem Thema Politur getroffen, und es sind dieselben, die reparierenWie ein gefertigtes Teil passt, Kosten kostet und zusammengebaut wird.
Der erste wirkliche Test ist die Entwässerung, nicht die Sauberkeit
Flüssigkeit, die nach dem Waschen auf einem Teil bleibt, ist schlimmer als Flüssigkeit, die nie angekommen ist, weil sie alles, was die Wäsche gelockert hat, an einen Ort bringt, an den sie sitzen und wachsen kann. Jede horizontale Fläche ist daher eine Designentscheidung, kein neutrales Merkmal: eine Abdeckung, ein oberer Flansch, die Oberseite eines Versteifers, der untere Rücklauf eines Türrahmens. Jeder Einzelne entleert oder hält.
Eine geformte Kante ist der häufigste Übeltäter und wird selten bemerkt, da sie zur Steifheit und nicht aus hygienischen Gründen hinzugefügt wird. Eine nach oben gerichtete Kante auf einer Platte sorgt für Steifigkeit des Bauteils und sorgt für eine Grube von einigen Millimetern Tiefe, die sich über die gesamte Länge des Teils zieht, außer Sicht und unmöglich zu entwässern. Wenn man dieselbe Kante nach unten dreht oder durch eine geformte Perle ersetzt, erhält man die Steifigkeit und entfernt das Reservoir. Abflusslöcher funktionieren nur, wenn sie am wahren Tiefpunkt der Geometrie platziert sind und an einem Ort führen, der ebenfalls entwässert – ein Loch, das in die nächste Tasche mündet, hat das Problem eher verschoben als gelöst.
Spalten werden eingeplant, bevor jemand eine Fackel hebt
Es ist verlockend, Spalten als Schweißproblem zu betrachten. Die meisten sind es nicht. Sie entstehen durch die Art und Weise, wie zwei Metallstücke verbunden sind: eine Schleifverbindung, ein verschraubtes Sandwich mit einer Dichtung zwischen den Platten, eine gesäumte Kante, ein Verstärkungsverstärker, der punktgeschweißt ist. Überall dort, wo zwei Oberflächen entlang einer Linie berühren, anstatt daran verschmolzen zu sein, besteht eine Kapillarspalte, in die keine Reinigungsflüssigkeit zuverlässig eindringt und keine Inspektion zuverlässig sieht.
Die stärkste Lösung ist, die Verbindung zu entfernen, anstatt sie abzudichten. Eine Halterung, die aus dem Elternteil herausgeklappt wird, eliminiert eine Verbindung, die eine angeschweißte Halterung geschaffen hätte; Eine Stumpfverbindung zwischen zwei Flanschen eliminiert die Überlappung, von der eine Überlappungsverbindung abhängt. Wo eine Verbindung bleiben muss, besteht die Wahl zwischen einer Volldurchführungsschweißnaht und einem Spalt, und es gibt kaum einen Mittelweg. Die andere Spalte, die niemand zeichnet, ist die innere Ecke. Ein enger Innenradius verlangsamt den Reinigungsfluss genau dort, wo sich Rückstände sammeln, sodass ein etwas größerer Radius hygienischer ist, auch wenn er weniger präzise wirkt – und er verändert die Werkzeuge, das flache Muster und die Biegsequenz, weshalb es in die Diskussion in der Angebotsphase und nicht auf dem Werkstattboden gehört.
Eine Nahtschweißung und eine kontinuierliche Schweißnaht sind unterschiedliche Produkte
Strukturell erfüllen eine Nahtschweißung und eine kontinuierliche Schweißnaht oft dieselbe Aufgabe. Hygienisch gesehen tun sie das nicht. Eine Nahtschweißung lässt die Schnittstelle zwischen den beiden Teilen entlang der weiten Länge ungeschweißt, was eine Spalte mit einem anderen Namen ist: für das Auge geschlossen, geschlossen für die Reinigungsflüssigkeit, offen für alles, was hineinzieht. Der Ausfall zeigt sich Monate später als Korrosionsspur entlang einer Naht, die beim Guteinkommen in Ordnung aussah.
Der umgekehrte Fehler ist genauso häufig: Überall vollständige Schweißnähte zu spezifizieren, weil Schweißnähte als sichere Lösung gelten. Kontinuierliches Schweißen bringt viel mehr Wärme in das Bauteil, wodurch es aus der Ebene gezogen wird, was dann begradigt werden muss, was wiederum die Oberfläche stört. Die Entscheidung lautet also nicht "mehr schweißen", sondern "kontinuierlich schweißen, wo die Naht produktberührend ist, waschbar oder flüssigkeitsfähig ist, und an anderer Stelle nähen". So geschrieben, ist die Notiz aufbaubar und die Kosten sichtbar; Als pauschale Anweisung geschrieben, überbaut sie entweder das Teil oder überlässt die kritische Naht der Gewohnheit.
Die Behandlung nach dem Schweißen gehört der Verbindung, nicht der Kosmetik
Das Schweißen zerstört die passive Schicht, die Edelstahl rostfrei macht, und das auf zwei Arten: Es hinterlässt einen Oxidtön auf und um die Perle herum und zieht Chrom aus dem Metall direkt neben der Schweißnaht, wodurch ein schmales Band entsteht, das weniger widerstandsfähig ist als die Mutterplatte. Dieses Band ist der Ort, an dem das Pitting beginnt, und es ist unsichtbar. Die Schweißnaht als kosmetischen Eingriff zu behandeln – also es flach zu schleifen, damit das Teil gut fotografiert wird – übersieht beide Probleme.
Die Reihenfolge ist wichtiger als der Aufwand. Mechanische Arbeit kommt zuerst: Spritzer entfernen, die Spitze der Schweißnaht verschmelzen, überschüssige Verstärkung entfernen, damit nichts darauf sitzen kann. Es folgt die Reinigung. Anschließend stellt Einlegen oder Passivieren die Oberflächenchemie wieder her, und eine letzte Spülung entfernt die Rückstände, die die Behandlung selbst hinterlässt. Die Passivierung vor dem Schleifen beseitigt das Problem zusammen mit dem Schutz einfach. Es gibt eine zweite, ruhigere Regel: Werkzeuge, die bei Edelstahl verwendet werden, müssen auf Edelstahl spezialisiert sein. Eisen, das von einer Kohlenstoffstahl-Drahtbürste oder Schleifscheibe aufgenommen wird, ist in der Oberfläche eingebettet und rostet dort an einem Teil, das nie schuld war.
Die Oberflächenoberfläche hat eine Richtung, und diese Richtung sollte notiert werden
Mechanisches Polieren hinterlässt eine Maserung, und eine Faser hat eine Richtung. Zwei Oberflächen, die mit derselben Rauheit fertiggestellt sind, verhalten sich unterschiedlich, wenn eine entlang der Strömungsrichtung poliert und die andere quer darüber poliert wird, da ein Kratzmuster senkrecht zur Strömung einen dünnen Film einfängt, den ein paralleles Muster freisetzt. Wenn auf einer Zeichnung "poliert" steht und sonst nichts, beendet die Werkstatt jede Fläche in die Richtung, in die das Teil am einfachsten zu halten ist, und das Ergebnis ist ein Teil mit einer konstanten Anzahl und einer inkonsistenten Oberfläche.
Es lohnt sich auch, zwei Prozesse zu trennen, von denen oft gesprochen wird, als ob einer den anderen ersetzt hätte. Mechanisches Polieren verändert die Geometrie der Oberfläche: Es schneidet die Spitzen ab. Das Elektropolieren wirkt chemisch, wobei die mikroskopischen Höhen bevorzugt gelöst werden und eine chromangereicherte Schicht zurückbleiben, die sowohl den passiven Film als auch das Profil verbessert. Pharmazeutische und medizinische Arbeit tendiert zum elektrochemischen Weg, Lebensmittelgeräte eher zu mechanischer Fertigstellung plus Passivierung, und keines ist ein Ersatz für das andere. Entscheidend im Zeichenstadium ist, dass das Gesicht, der Prozess, die Maserungsrichtung und die Behandlung danach alle benannt werden – ansonsten ist das Finish eine Frage der Werkstattvorliebe.
Die Qualität beantwortet eine Korrosionsfrage, keine Hygienefrage
Die Materialauswahl wird oft als Hygieneentscheidung behandelt, ist es aber nicht. Die Qualität entscheidet, wie sich das Teil in der Reinigungschemie und im Produktumfeld verhält: ob es unter einem chloridhaltigen Waschmittel gegen Pitting resistent ist, ob es einen Säulenwaschzyklus übersteht oder ob es sich in einem salzhaltigen Produkt verfärbt. Die austenitischen Grade mit Molybdän und denen ohne werden genau aus diesem Grund verglichen, und der Unterschied zeigt sich zuerst in Spalten, unter Ablagerungen und an Schweißspitzen – genau an den Stellen, an denen die Hygiene bereits versagt.
Deshalb müssen Reinigungsmethode und Material zusammen ausgewählt werden und nicht der Reihe nach. Eine Anlage, die eine Qualitätsstufe anhand des Produkts auswählt und dann die Reinigungsmittel an einen Auftragnehmer weitergibt, der ein chlorhaltiges Desinfektionsmittel wählt, hat ein Korrosionsproblem an einem Ort geschaffen, das ebenfalls hygienisch ist. Die Bitte um die Waschchemie in der Angebotsphase zu bitten, ist keine ungewöhnliche Bitte; Es ist die Eingabe, die die Materialempfehlung überhaupt bedeutsam macht.
Was die Zeichnung sagt, damit das Teil sauber herauskommt
Eine Werkstatt baut das, was die Zeichnung verlangt, und wo die Zeichnung still ist, baut sie das, was am schnellsten ist. Das ist keine Kritik; Das ist der Grund, warum Hygienevorschriften schriftlich und nicht impliziert werden müssen. Sechs Noten decken den Großteil ab: Welche Nähte sind durchgehend verschweißt und welche können genäht werden; der minimale Innenradius an den Ecken, der gereinigt werden soll; die Abflussrichtung und den tiefsten Punkt, an dem ein Loch gehört; Fläche, Prozess, Maserungsrichtung und Nachbehandlung für jede fertige Oberfläche; Konstruktionen, die nicht erlaubt sind, wie Überlappungsfugen, geschlossene Hohlräume und nach oben gebogene Lippen; und wie jede dieser Prüfungen überprüft wird.
Es hilft auch zu wissen, was die Strecke mit der Naht macht, bevor die Zeichnung eingefroren wird, da die Wahl zwischen Schneiden, Formen und Schweißen die Anzahl der Verbindungen überhaupt beeinflusst –Wie dieser Weg zwischen Schneiden, Stanzen und Biegen gewählt wirdEs lohnt sich, sich vor der Hinzufügung der Hygienehinweise zu klären, nicht danach. Und da jede dieser Notizen Zeit, Verbrauchsmaterialien und Inspektion kostet, ist ein Angebot, das sie ignoriert, kein günstigeres Angebot; Es ist ein Zitat für einen anderen Teil. Die Teile, die eine Werkstatt reinigen lassen, sind die, an denen diese Punkte überprüft wurdenSie prüfen, ob ein Teil bestanden wird, bevor es verschickt wird, statt beim Waschbecken des Kunden entdeckt zu werden.
Fazit
Hygienische Edelstahlfertigung wird durch drei Dinge entschieden, die nichts damit zu tun haben, wie glänzend ein Teil aussieht: ob Flüssigkeit es verlassen kann, ob ein Reiniger jede Oberfläche erreicht und ob eine unverschweißte Lücke vorhanden ist. Entwässerung ist eine Formentscheidung, Reichweite ist eine Radius- und Zugangsentscheidung, und Spalten sind eine gemeinsame Entscheidung – und alle drei sind auf einer Zeichnung günstiger zu ändern als auf einer fertigen Schweißnaht. Das Finish ist zwar wichtig, aber zuletzt zählt: Es entscheidet, wie gut sich eine bereits reinigende Oberfläche über tausend Waschgänge hinweg verhält, nicht ob sie überhaupt gereinigt werden kann.
Häufig gestellte Fragen
Macht eine höhere Politur ein Edelstahlteil hygienischer?
Erst nachdem die Geometrie überhaupt eine Reinigung erlaubt. Eine Spiegeloberfläche auf einer Oberfläche, die ein Tuch nicht erreichen kann, oder über einer Tasche, in der Flüssigkeit gehalten wird, ändert nichts an Rückständen. Das Finish bestimmt, wie eine reinigende Oberfläche altert; Entwässerung, Zugang und das Fehlen von Lücken entscheiden, ob es gereinigt werden kann.
Warum eine kontinuierliche Schweißnaht anstelle einer Nahtnaht an einem Produktkontaktteil festlegen?
Denn eine Nahtschweißung lässt die Schnittstelle zwischen den beiden Teilen über den Großteil ihrer Länge ungeschweißt, was eine Spalte ist, in die Reinigungsmittel nicht eindringen und die Inspektion nicht sehen kann. Kontinuierliches Schweißen ist allerdings nicht automatisch überall besser: Es fügt Wärme, Verzerrung und Fertigarbeit hinzu, daher gehört es zu den gewaschenen Nähten, die Flüssigkeit halten.
Kann ein gefertigtes Teil nach der Herstellung hygienisch gemacht werden?
Teilweise. Schweißspitzen können vermischt, Oxidtönung entfernt und die passive Schicht wiederhergestellt werden, was die Oberflächenchemie festlegt. Was danach nicht mehr behoben werden kann, ist die Geometrie: Eine Überlappungsverbindung, ein geschlossener Hohlraum oder eine nach oben gebogene Lippe, die Flüssigkeit hält, sind in das Teil eingebaut. Diese müssen vor der Herstellung entworfen werden.
Was sollte eine Zeichnung sagen, was ein allgemeiner Finish-Aufruf nicht tut?
Welche Nähte sind durchgehend und welche können genäht werden, der minimale Innenradius an gereinigten Ecken, die Abflussrichtung und der Tiefpunkt, die Fläche und Maserungsrichtung für jede fertige Oberfläche sowie die nicht erlaubten Konstruktionen. Auch die Waschchemie neben der Note zu benennen, da Material und Reinigungsmethode gemeinsam gewählt werden müssen.
Senden Sie die Zeichnung oder das Reinigungsverfahren, das Ihre Ausrüstung zum Überleben braucht, und wir markieren die Verbindungen, Radien und Abflusspunkte, die entscheiden, ob das Teil tatsächlich gewaschen werden kann.
